Пакеты для пищевых продуктов технологии завода упаковки
2026-08-10
- Пакеты для пищевых продуктов технологии завода упаковки: инженерный анализ производственных линий 2026 года
- Что такое пакеты для пищевых продуктов технологии завода упаковки
- Где применяется технология упаковочных заводов
- Основные характеристики и технические параметры
- Как выбрать пакеты для пищевых продуктов технологии завода упаковки
- Сравнение моделей и типов упаковочных решений
- Роль поставщика материалов: опыт Foshan BN Packaging
- Типичные ошибки при выборе и эксплуатации
- Логистика и экспортные особенности
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по внедрению
Пакеты для пищевых продуктов технологии завода упаковки: инженерный анализ производственных линий 2026 года
Пакеты для пищевых продуктов технологии завода упаковки представляют собой комплексное решение, объединяющее материалы, оборудование и программное обеспечение для автоматизированного фасования продукции. В условиях промышленного производства 2026 года этот термин описывает не просто готовую тару, а интегрированную экосистему, где параметры упаковочного материала (толщина пленки, тип полимера, барьерные свойства) синхронизированы с кинематикой упаковочных автоматов. Основная цель внедрения таких технологий — обеспечение герметичности шва при скоростях до 120 циклов в минуту и сохранение срока годности продукта (shelf-life) в соответствии с требованиями ГОСТ и международных стандартов HACCP.
Для технических директоров и инженеров-технологов понимание взаимосвязи между реологией полимеров и механикой запайки критически важно. Ошибки на этапе проектирования линии приводят к росту брака до 3–5%, что при объемах производства в тысячи тонн ежегодно выливается в миллионные убытки. Современные пакеты для пищевых продуктов технологии завода упаковки требуют учета температурных градиентов, коэффициента трения пленки и точности дозирования. Данная статья разбирает технические аспекты выбора оборудования, материалов и настройки процессов, опираясь на практический опыт эксплуатации линий в пищевой промышленности России и СНГ.
Что такое пакеты для пищевых продуктов технологии завода упаковки
В индустриальном контексте фраза пакеты для пищевых продуктов технологии завода упаковки расшифровывается как спецификация производственного процесса, где конечным продуктом является герметичная упаковка, созданная на автоматической или полуавтоматической линии. Это не розничная покупка готовых пакетов, а инженерная задача по настройке формовочно-наполнительно-запаяющих машин (ФНЗ или VFFS/HFFS).
Технологический цикл включает три ключевых этапа:
- Формообразование: Создание геометрической формы пакета из рулонного материала (film web) или использование преформированных (готовых) пакетов. Здесь важны параметры натяжения пленки и точность работы формирующего воротника (forming shoulder).
- Дозирование и наполнение: Интеграция с весовыми дозаторами, шнековыми питателями или жидкостными насосами. Синхронизация фаз подачи продукта и открытия губок захвата критична для предотвращения загрязнения зоны сварки.
- Герметизация: Термическая, ультразвуковая или индукционная запайка. Качество шва зависит от температуры, давления и времени выдержки (dwell time), которые должны адаптироваться под толщину и состав многослойной пленки.
С точки зрения семантики Яндекса и технического поиска, запрос часто подразумевает поиск поставщика комплексного решения: «линия + материал + сервис». Инженеры ищут не просто станок, а технологию, гарантирующую стабильность шва при изменении партий сырья.
Где применяется технология упаковочных заводов
Применение современных пакетов для пищевых продуктов технологии завода упаковки охватывает широкий спектр отраслей, каждая из которых диктует свои жесткие требования к оборудованию и материалам. Рассмотрим основные сегменты с технической точки зрения.
1. Сыпучие продукты и зерновые культуры
Для упаковки сахара, круп, муки и комбикормов используются вертикальные автоматы (VFFS). Ключевая проблема здесь — абразивность продукта и пыление. Пыль, оседающая на внутреннюю сторону шва, снижает прочность запайки на 40–60%. Технологии 2026 года предусматривают системы аспирации в зоне формирования пакета и использование пленок с антистатическим покрытием. Скорость упаковки достигает 80–100 пакетов в минуту для веса 1–5 кг.
2. Замороженные продукты и полуфабрикаты
Упаковка пельменей, овощей и ягод требует работы с материалами, сохраняющими эластичность при температурах до -18°C. Обычный полиэтилен становится хрупким, поэтому применяются многослойные пленки с добавлением EVA (этиленвинилацетата). Оборудование должно иметь систему газового охлаждения шва или увеличенное время прессования, чтобы компенсировать конденсат на поверхности продукта. Наличие влаги в зоне сварки — главная причина разгерметизации.
3. Жидкие и вязкие среды (соусы, молочная продукция)
Здесь применяются горизонтальные автоматы (HFFS) или карусельные машины. Требования к стерильности максимальны. Часто используется технология асептической упаковки (aseptic packaging), где пакет формируется из стерилизованного картона с слоями PE и Al. Точность позиционирования печатного рисунка и шва должна составлять не более ±1 мм, иначе продукт попадает в зону термоэлемента, вызывая прогар и нарушение герметичности.
4. Snack-индустрия (чипсы, снеки)
Критический параметр — объем упаковки относительно веса продукта (насыпная плотность, bulk density). Требуется точная система газообразного наполнения (азотирование) для создания подушки, защищающей хрупкий продукт от разрушения. Технология должна обеспечивать остаточный кислород не более 1–2% внутри пакета для предотвращения окисления жиров.
Основные характеристики и технические параметры
При выборе решения, основанного на концепции пакеты для пищевых продуктов технологии завода упаковки, необходимо анализировать следующие технические параметры. Они определяют совместимость оборудования с вашим продуктом и рентабельность производства.
| Параметр | Описание и влияние на процесс | Типичные значения (2026 г.) |
|---|---|---|
| Производительность (Cycle/min) | Количество циклов формования-наполнения-запайки в минуту. | 40–120 циклов/мин (зависит от объема пакета) |
| Точность дозирования | Отклонение фактического веса от заданного. | ±0.1–0.5% (для весовых дозаторов) |
| Ширина рулона пленки | Определяет максимальную ширину пакета и высоту задней складки. | 200–800 мм |
| Толщина свариваемого слоя | Минимальная толщина внутреннего слоя PE/CPP для надежной сварки. | от 20 мкм (общая толщина пленки от 60 мкм) |
| Потребляемая мощность | Энергоэффективность нагревателей и сервоприводов. | 3–8 кВт (для средних линий) |
| Тип управления | Интерфейс оператора и интеграция с ERP/MES. | PLC Siemens/Omron, HMI 10″+, IoT-модули |
Инженерное примечание: Не стоит гнаться за максимальной скоростью. Если ваш продукт имеет нестабильную сыпучесть или склонен к слеживанию, работа линии на 90% от максимальной скорости снизит количество аварийных остановок и брака. Стабильность потока важнее пиковой производительности.
Как выбрать пакеты для пищевых продуктов технологии завода упаковки
Выбор технологического решения — это многокритериальная оптимизация. Ошибка на этапе закупки оборудования или выборе поставщика пленки может стоить месяцев простоев. Ниже приведен алгоритм выбора, основанный на анализе сотен внедрений.
Шаг 1: Анализ реологии продукта
Определите угол естественного откоса, насыпную плотность и абразивность вашего продукта. Для липких продуктов (изюм, мармелад) необходимы тефлоновые покрытия на контактных частях и вибролотки с регулируемой амплитудой. Для порошков — шнековые дозаторы с системой деаэрации.
Шаг 2: Определение типа пакета и материала
Решите, какой тип пакета вам нужен: саше, подушка (pillow), блок-бокс (block-bottom) или дой-пак (doy-pack).
- Подушка: Самый экономичный вариант, минимальный расход пленки. Подходит для большинства сыпучих продуктов.
- Дой-пак: Требует более сложного оборудования с механизмом вставки дна. Обеспечивает лучшую презентацию на полке, но расход пленки на 15–20% выше.
- Блок-бокс: Идеален для кофе и кормов. Устойчив, удобен для логистики, но требует высокоточной синхронизации 4–5 сварочных узлов.
Шаг 3: Оценка совместимости пленки и оборудования
Не все автоматы работают со всеми пленками. Коэффициент трения (COF) пленки должен находиться в диапазоне 0.2–0.4. Слишком скользкая пленка будет проскальзывать в тянущих клещах, слишком шероховатая — вызывать натяжение и разрывы. Запросите у поставщика пленки сертификат с указанием COF и коэффициента усадки.
Шаг 4: Проверка сервиса и наличия запчастей
В 2026 году логистика запчастей остается уязвимым местом. Выбирайте производителя оборудования, который гарантирует наличие склада запасных частей (ТЭНы, тефлоновые ленты, датчики) на территории страны или наличие быстрых каналов поставки. Время простоя линии должно быть минимизировано.
Сравнение моделей и типов упаковочных решений
Для наглядности сравним два основных подхода к организации упаковки: использование вертикальных автоматов (VFFS) с формированием пакета из рулона и использование горизонтальных автоматов (HFFS) с готовыми пакетами.
| Критерий | Вертикальный автомат (VFFS) | Горизонтальный автомат (HFFS / Premade Pouch) |
|---|---|---|
| Стоимость упаковочного материала | Низкая (рулонная пленка дешевле готовых пакетов на 30–40%) | Высокая (готовые пакеты премиум-класса) |
| Гибкость дизайна | Ограничена печатью на рулоне, сложные формы трудно реализуемы | Высокая (зип-лок, клапаны, сложные формы дна) |
| Скорость упаковки | Высокая (до 120 уп/мин) | Средняя (30–60 уп/мин) |
| Требования к персоналу | Высокие (требуется настройка фильеры и натяжения) | Низкие (простая загрузка магазина пакетов) |
| Риск загрязнения шва | Средний (продукт проходит через зону формирования) | Низкий (наполнение происходит в уже сформированный пакет) |
| Капитальные затраты (CAPEX) | Средние | Высокие (дорогое оборудование для захвата готовых пакетов) |
Рекомендация: Если ваш приоритет — массовый рынок и низкая себестоимость единицы продукции (сахар, мука, крупы), выбирайте VFFS. Если вы позиционируете продукт как премиум (органические снеки, специальный кофе, детские пюре) и важен функционал упаковки (повторное закрывание, удобство использования), инвестируйте в HFFS с готовыми пакетами.
Роль поставщика материалов: опыт Foshan BN Packaging
Успешная реализация технологии невозможна без надежного партнера по производству самих упаковочных материалов. Ярким примером компании, успешно интегрирующей инновации в производство гибкой упаковки, является Foshan BN Packaging Co., Ltd. Базируясь в городе Фошань (провинция Гуандун, Китай) и работая на рынке с 2003 года, предприятие создало устойчивую инфраструктуру, отвечающую строгим международным стандартам качества.
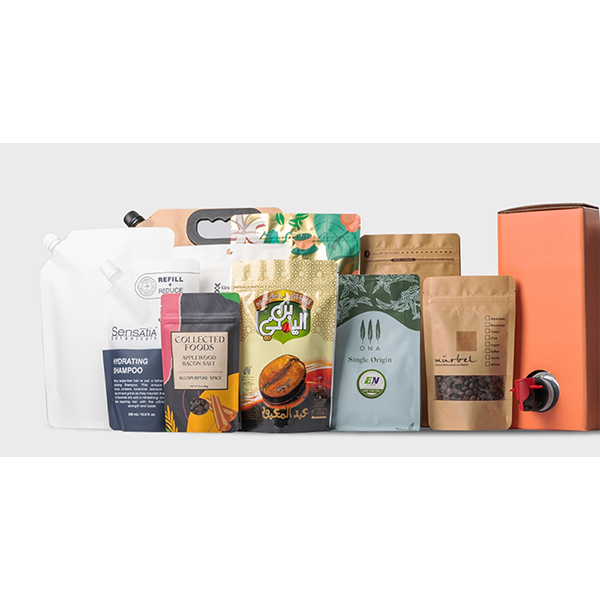
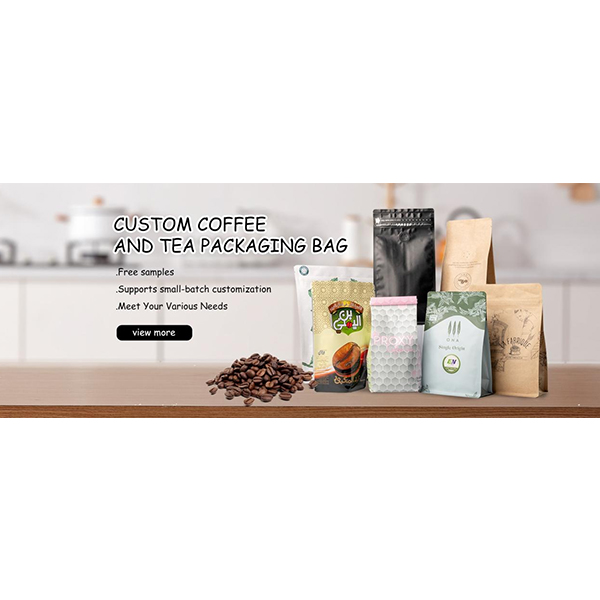
Опыт BN Packaging демонстрирует, как современные требования к упаковке трансформируются в конкретные инженерные решения. Компания предлагает широкую матрицу продуктов, включая кофейные пакеты с дегазационным клапаном, биоразлагаемые решения из крафт-бумаги и PLA, а также асептические системы Bag-in-Box (BIB) для жидких продуктов. Особое внимание уделяется экологичности: в ассортименте присутствуют 100% компостируемые черные крафт-пакеты и решения из перерабатываемых материалов, что соответствует глобальному тренду на устойчивое развитие.
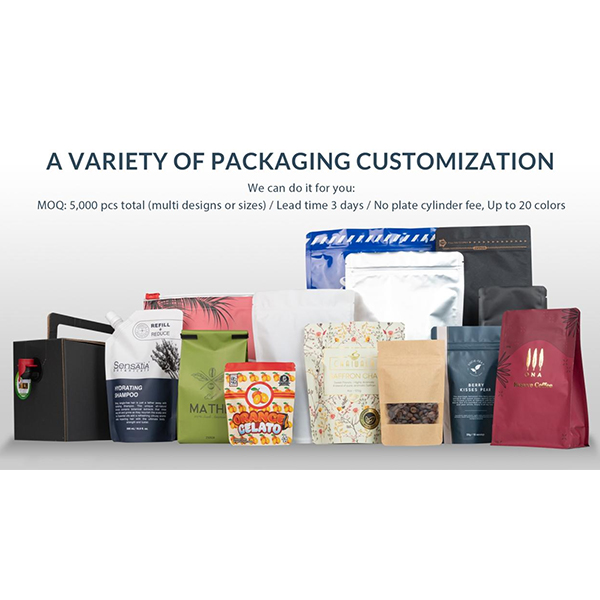
Ключевым технологическим преимуществом BN Packaging является внедрение высокоточных цифровых печатных машин HP (с 2019 года). Это позволяет не только достигать исключительной детализации изображения и цветопередачи, но и существенно снизить минимальные объемы заказов (MOQ), что критически важно для брендов, тестирующих новые продукты или использующих персонализированный дизайн. Строгий контроль качества на всех этапах — от входного тестирования сырья до финальной проверки герметичности — гарантирует, что поставляемые пакеты будут идеально работать на высокоскоростных линиях, минимизируя риски брака, описанные выше.
Типичные ошибки при выборе и эксплуатации
Анализ обращений в сервисные службы показывает, что 70% проблем с качеством упаковки связаны не с поломкой оборудования, а с ошибками в настройке или выборе материалов. Вот наиболее частые ошибки, которых следует избегать при внедрении пакетов для пищевых продуктов технологии завода упаковки.
- Игнорирование ориентации свариваемого слоя. Многослойные пленки имеют направленность. Если перепутать внутреннюю и внешнюю стороны при заправке рулона, сварка будет невозможна или крайне непрочна. Всегда проверяйте маркировку рулона.
- Неправильная температура запайки. Попытка увеличить скорость линии путем повышения температуры ТЭНов приводит к прожигу пленки и образованию «наростов» на тефлоновых прокладках. Это требует частой остановки для очистки. Лучше оптимизировать механику, чем форсировать нагрев.
- Отсутствие контроля натяжения. Неравномерное натяжение пленки приводит к смещению рисунка и перекосу шва. Используйте автоматические компенсаторы натяжения (dancers) и регулярно калибруйте тормоза размотки.
- Экономия на качестве тефлоновых лент. Дешевые аналоги быстро теряют антиадгезионные свойства, что приводит к прилипанию расплавленного полиэтилена. Это прямая причина брака шва. Меняйте ленты профилактически, а не по факту отказа.
- Несоответствие ширины рулона ширине формирующего воротника. Даже отклонение в 2–3 мм может вызвать образование складок на задней части пакета, что ухудшает эстетику и может нарушить герметичность углов.
Логистика и экспортные особенности
При планировании закупок оборудования и материалов для реализации стратегии пакеты для пищевых продуктов технологии завода упаковки, необходимо учитывать логистические риски. В 2026 году цепочки поставок стабилизировались, но требования к документации ужесточились.
Для импортного оборудования обязательно наличие сертификата соответствия ЕАС (Евразийский экономический союз). Отсутствие маркировки EAC делает эксплуатацию машины на территории РФ и стран ЕАЭС незаконной. Также обращайте внимание на класс электрозащиты оборудования. Для пищевых производств с высокой влажностью требуется минимум IP54, а для зон мойки под давлением — IP65.
При экспорте упакованной продукции учитывайте требования стран-импортеров к материалам. Например, для Европы критично соблюдение регламентов EU 10/2011 по миграции веществ из пластика в пищу. Убедитесь, что ваша пленка имеет декларацию соответствия (DoC) от производителя сырья. Глобальный опыт таких компаний, как BN Packaging, работающих с клиентами из США, Канады и Великобритании, подтверждает важность наличия полной сертификационной базы для беспрепятственного выхода на международные рынки.
FAQ: Часто задаваемые вопросы
В: Какая пленка лучше для упаковки замороженных продуктов?
О: Для заморозки оптимальны трехслойные пленки структуры PET/PE или BOPP/PE с добавлением сополимеров, сохраняющих эластичность при низких температурах. Толщина внутреннего слоя PE должна быть не менее 30–40 мкм для надежной сварки сквозь возможный иней.
В: Можно ли использовать одну линию для разных типов продуктов?
О: Да, но с ограничениями. Переход с сыпучего продукта на порошок требует полной очистки дозатора и изменения настроек вибрации. Переход с легкого продукта (чипсы) на тяжелый (сахар) требует замены формирующего воротника и настройки тянущих клещей. Универсальность снижает эффективность: лучше иметь специализированные линии или модульную конструкцию с быстрой заменой узлов.
В: Как часто нужно обслуживать упаковочный автомат?
О: Ежедневно: очистка зоны сварки, проверка целостности тефлоновых лент. Еженедельно: смазка подвижных узлов (подшипников, направляющих), проверка натяжения ремней. Ежемесячно: калибровка весового дозатора, проверка электрических соединений. Игнорирование ТО приводит к потере точности дозирования и росту брака.
В: Что делать, если шов получается морщинистым?
О: Морщины на шве обычно указывают на неравномерное натяжение пленки или несоосность формирующего воротника. Проверьте параллельность валов тянущего механизма, отрегулируйте давление прижимных роликов и убедитесь, что рулон заправлен строго по центру.
В: Влияет ли влажность воздуха на качество упаковки?
О: Да, значительно. Высокая влажность может конденсироваться на пленке, ухудшая адгезию при сварке. В таких случаях рекомендуется установка локальных осушителей воздуха в зоне упаковочной линии или использование инфракрасных подогревателей пленки перед зоной запайки для удаления влаги.
Заключение и рекомендации по внедрению
Технологии упаковки пищевых продуктов в 2026 году достигли уровня, когда качество пакета напрямую зависит от точности инженерных расчетов и синергии оборудования и материалов. Концепция пакеты для пищевых продуктов технологии завода упаковки требует системного подхода: нельзя купить лучший автомат и использовать дешевую некондиционную пленку, ожидая идеального результата.
Ключ к успеху — в балансе. Балансе между скоростью и надежностью, между стоимостью материала и презентабельностью упаковки, между автоматизацией и квалификацией персонала. Мы рекомендуем начинать внедрение с аудита текущего производственного процесса, тестирования материалов на пилотной линии и постепенного масштабирования.
Если вы сталкиваетесь с проблемами брака шва, низкой производительности или хотите модернизировать существующую линию, необходим индивидуальный инженерный расчет. Наши специалисты готовы провести анализ вашей продукции и предложить оптимальную конфигурацию оборудования и материалов.
Готовы оптимизировать ваше упаковочное производство?
Свяжитесь с нами для получения технической консультации и расчета стоимости линии под ваши задачи.
→ Запросить коммерческое предложение и технические характеристики
Дополнительные материалы и кейсы внедрения доступны в разделе технической документации.